وبلاگ
نحوه کار با دستگاه تزریق پلاستیک + آموزش 0 تا 100


اگر میخواهید بدانید نحوه کار با دستگاه تزریق پلاستیک چگونه است یا قصد دارید کار با این دستگاه را به صورت اصولی یاد بگیرید، لازم است هم مکانیزم عملکرد آن را بشناسید و هم ترتیب کار اپراتور را بدانید. در این مقاله با اجزای اصلی و نحوه عملکرد قالب سازی پلاستیک آشنا میشوید و سپس مراحل کار، تنظیمات مهم، نکات کنترل کیفیت و اصول ایمنی را قدم به قدم بررسی میکنیم.
دستگاه تزریق پلاستیک چیست و در چه صنایعی استفاده میشود؟
دستگاه تزریق پلاستیک، ماشینی است که مواد پلیمری را بعد از گرم شدن و رسیدن به حالت مذاب با فشار مشخص داخل قالب تزریق میکند تا بعد از خنک شدن شکل حفره قالب را به خود بگیرد. به این فرایند قالبگیری تزریقی گفته میشود و از این روش برای تولید قطعات پلاستیکی با شکل ها و ابعاد مختلف در صنایع گوناگون مانند: قطعات خودرو، قطعات داخلی، قاب ها، پوشش ها و برخی اجزای فنی استفاده میشود.
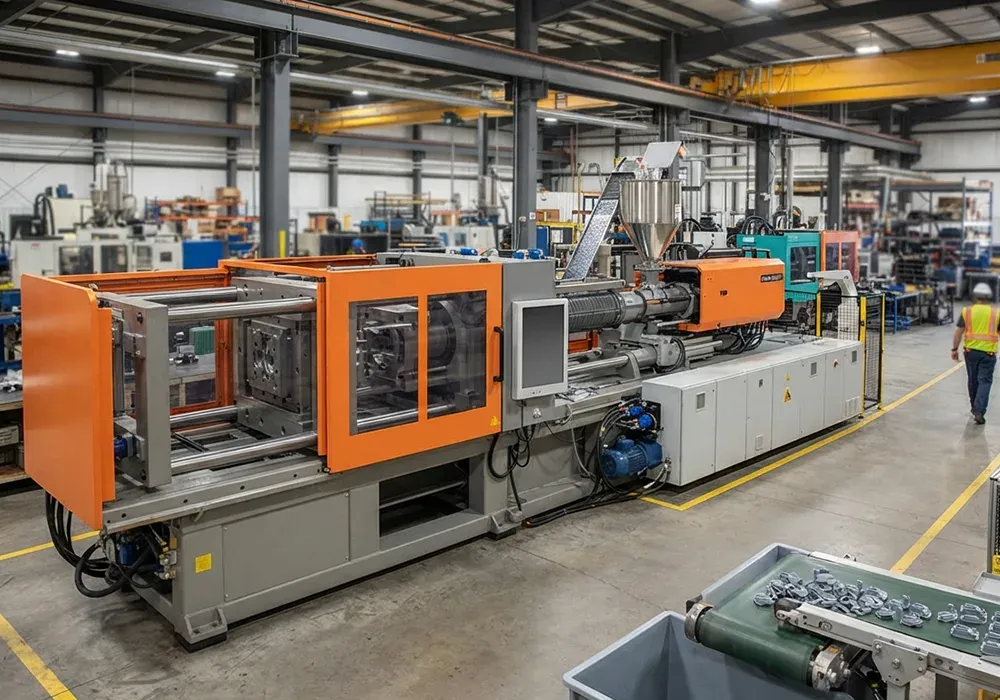
اجزای اصلی دستگاه تزریق پلاستیک
هر قسمت از دستگاه وظیفه مشخصی در آماده سازی مواد، تزریق مذاب، بسته نگه داشتن قالب و شکل گیری قطعه دارد. وقتی نقش هر قسمت از دستگاه را بشناسید، درک مراحل کار با دستگاه و تنظیم پارامترهای آن نیز برای شما ساده تر میشود.
1. واحد تزریق
در این بخش قیف تغذیه، مواد اولیه پلاستیکی که معمولا به شکل گرانول است را وارد دستگاه میکند. سیلندر یا محفظه حرارت دهی، گرانول ها را بعد از ورود به این قسمت تحت تاثیر گرمای المنت ها و حرارت ایجاد شده در فرایند به تدریج نرم و ذوب میکند.
مارپیچ اسکرو در داخل سیلندر میچرخد و همزمان با حرکت مواد به سمت جلو به انتقال فشرده سازی و ذوب یکنواختر آنها کمک میکند. در مرحله تزریق نیز با حرکت رو به جلو مواد مذاب را با فشار به سمت نازل میراند. نازل در انتهای واحد تزریق قرار دارد و مسیر خروج پلاستیک مذاب از سیلندر به داخل راهگاه و حفره های قالب است.
2. واحد گیره بندی و پایه قالب
واحد گیره بندی وظیفه دارد که دو نیمه قالب را با نیروی کافی به یکدیگر فشرده و در طول تزریق بسته نگه دارد. هنگام ورود پلاستیک مذاب به قالب، فشار بالایی ایجاد میشود و اگر قالب به درستی بسته نشود، ممکن است که مواد از محل اتصال دو نیمه خارج شود یا قطعه شکل نامناسب پیدا کند؛ به همین دلیل عملکرد صحیح واحد گیره بندی برای تولید قطعه سالم اهمیت زیادی دارد.
3. سیستم کنترل و خنک کننده
اپراتور توسط این قسمت میتواند شرایط فرایند را کنترل کند و دمای قالب و قطعه را در محدوده مناسب نگه دارد. این قسمت شامل بخش هایی مثل پنل کنترل است که محل تنظیم و نظارت بر پارامترهای مختلف دستگاه بوده و اپراتور میتواند توسط این پنل مواردی مثل دما، فشار، سرعت و زمان چرخه را تنظیم یا بررسی کند.
سیستم خنک کننده، بعد از ورود پلاستیک مذاب به حفره قالب، حرارت آن را کاهش میدهد تا قطعه شکل خود را حفظ کند. در سیستم خنک کننده آب از مسیرهای مخصوص داخل یا اطراف قالب عبور میکند و با گرفتن حرارت قالب به کاهش دمای مواد مذاب و جامد شدن آن کمک کرده و در واقع سیستم کنترل شرایط فرایند را تنظیم و پایش میکند.
همجنین بخوانید: نکات ایمنی کار با دستگاه تزریق پلاستیک
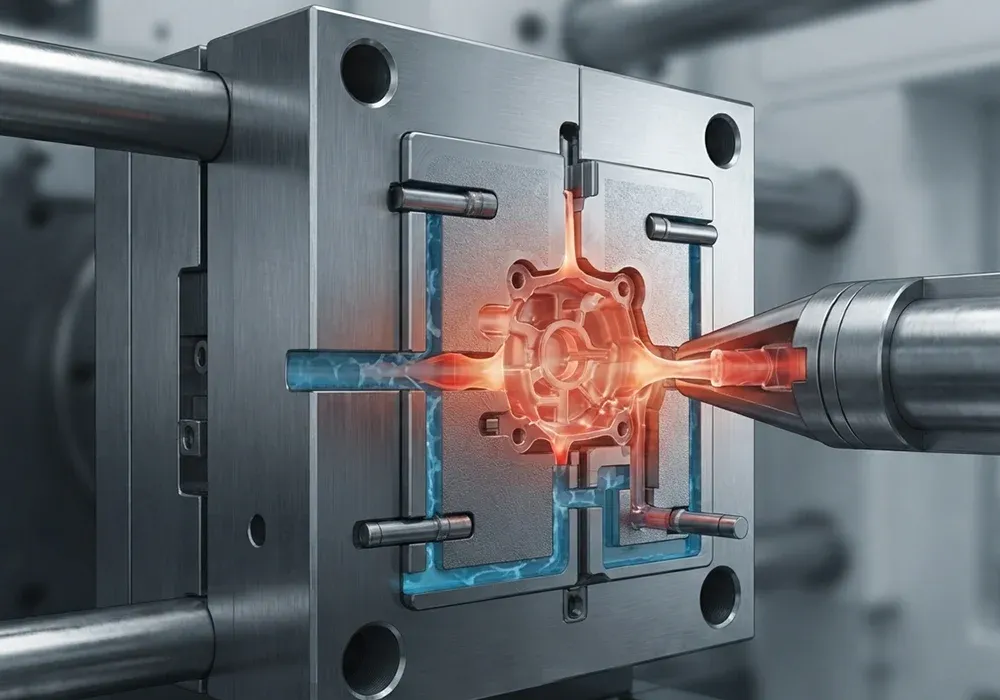
دستگاه تزریق پلاستیک چگونه کار میکند؟
نحوه کار با دستگاه تزریق پلاستیک بر پایه یک چرخه مشخصی انجام میشود که از آماده سازی و ذوب مواد شروع شده و با خنک شدن و خروج قطعه از قالب به پایان میرسد. آموزش تنظیم دستگاه تزریق پلاستیک شامل مراحل زیر میشود:
- ذوب مواد در سیلندر: گرانول های پلاستیکی توسط قیف وارد سیلندر میشوند و اسکرو با چرخش خود مواد را به سمت جلو حرکت میدهد و گرمای سیلندر همراه با حرارت حاصل از فرایند باعث نرم و مذاب شدن تدریجی مواد میشود.
- بسته شدن قالب: پیش از تزریق واحد گیره دو نیمه قالب را با نیروی مناسب به یکدیگر میفشارد تا قالب در مقابل فشار تزریق بسته باقی بماند. بسته بودن صحیح قالب برای جلوگیری از نشت مواد و شکل گیری درست قطعه ضروری است.
- تزریق مواد مذاب به داخل قالب: اسکرو به سمت جلو حرکت میکند و پلاستیک مذاب را با فشار توسط نازل راهگاه و ورودی های قالب به داخل حفره میراند.
- اعمال فشار نگهداری و خنک سازی: بعد از پر شدن حفره، فشار نگهداری برای جبران جمع شدگی ماده در زمان سرد شدن اعمال میشود. همزمان آب خنک کننده در کانال های قالب جریان پیدا میکند و حرارت را از قالب و قطعه میگیرد.
- باز شدن قالب و خروج قطعه: بعد از رسیدن قطعه به شرایط مناسب برای خروج واحد گیره قالب را باز میکند. سپس سیستم پران قطعه را از حفره قالب خارج میکند و دستگاه برای شروع چرخه بعدی آماده میشود.
همچنین بخوانید: اجزای تشکیل دهنده قالب تزریق پلاستیک
انواع دستگاه های تزریق پلاستیک
سه گروه اصلی شامل سیستم های هیدرولیکی، الکتریکی و هیبریدی هستند که هر کدام شیوه متفاوتی برای تامین و انتقال نیروی مورد نیاز دستگاه دارند. البته نوع سیستم محرک انواع دستگاه تزریق پلاستیک به تنهایی تعیین کننده عملکرد دستگاه نیست و عواملی مثل نوع ماده، قالب، وزن و هندسه قطعه تیراژ تولید و شرایط کاری و خدمات کارگاه نیز باید در انتخاب دستگاه در نظر گرفته شود.
| نوع دستگاه | سیستم محرک | ویژگی اصلی | کاربرد و نکته مهم |
| هیدرولیکی | مدار و پمپ هیدرولیک | تامین نیروی بالا و ساختار مناسب برای طیف متنوع از فرایندها | کاربرد عمومی و تولید قطعات با ابعاد مختلف |
| الکتریکی | موتورهای الکتریکی وسروو موتورها | کنترل دقیق حرکت، سرعت و موقعیت اجزا | برای فرایندهایی که دقت و تکرارپذیری بالا اهمیت دارد |
| هیبریدی | ترکیبی از سیستم هیدرولیک و الکتریکی | استفاده همزمان از مزایای هردو سیستم | برای کاربردهای ترکیبی از توان، کنترل و بهره وری مورد نیاز مناسب است |
آموزش عملی کار با دستگاه تزریق پلاستیک
شناخت مکانیزم و اجزای دستگاه برای درک فرایند تزریق ضروری است؛ اما برای کار واقعی کافی نیست. اپراتور باید مراحل عملی راه اندازی، تنظیم، کنترل و پایان کار دستگاه را نیز به درستی بشناسد. در ادامه عملکرد و ایمنی کار با دستگاه تزریق پلاستیک را مرحله به مرحله بررسی میکنیم. در صورت نیاز به اطلاعات بیشتر یا مشاوره تخصصی درباره نحوه انتخاب دستگاه تزریق پلاستیک و روش کار با آن میتوانید با کارشناسان متخصصان این حوزه مشورت کنید.
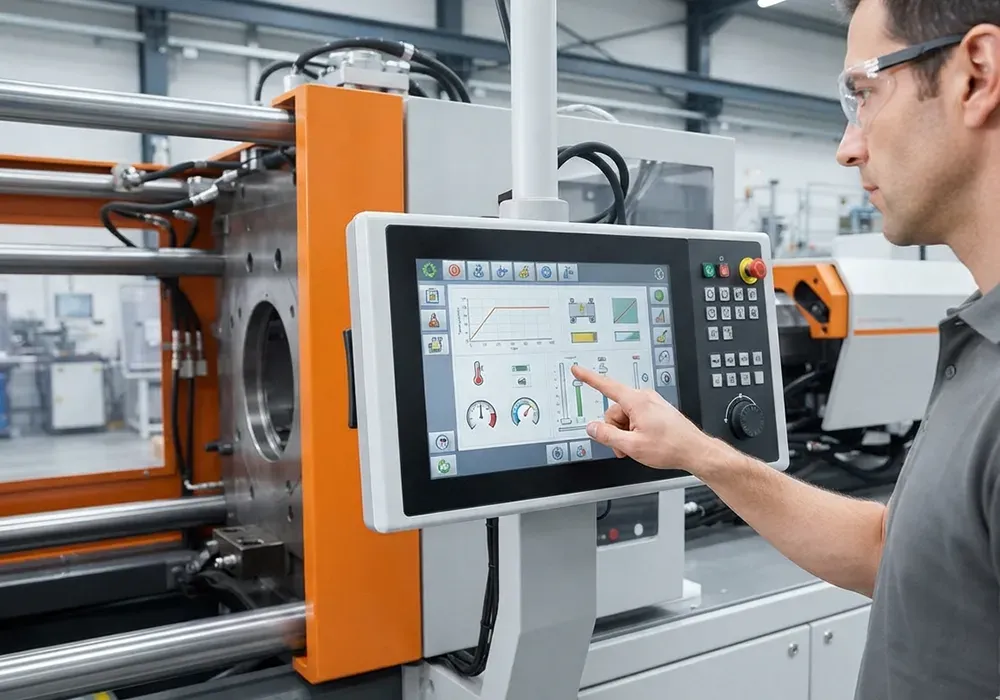
1. آماده سازی و بررسی ایمنی پیش از راه اندازی
این مرحله از بروز خطا در چرخه تزریق و همچنین آسیب به دستگاه قالب یا اپراتور جلوگیری میکند؛ پس بهتر است راه اندازی هیچ دستگاهی بدون انجام این کنترل های اولیه آغاز نشود.
- بازرسی قالب از نظر سالم بودن و عاری از عیب: ابتدا قالب را از نظر ترک، شکستگی، آسیب در محل اتصال، وجود آلودگی یا باقی ماندن قطعه و مواد اضافی بررسی کنید. همچنین مسیرهای راهگاه به نازل، سیستم پران و کانال های خنک کننده باید در وضعیت مناسب باشد.
- بررسی دکمه توقف اضطراری و حفاظ های ایمنی: قبل از شروع کار عملکرد دکمه های توقف اضطراری، حفاظ ها و اینترلاک های ایمنی بررسی شوند. دستگاه نباید در شرایطی کار کند که حفاظ باز است یا سیستم ایمنی آن به درستی عمل نمیکند.
- کالیبراسیون و تنظیم اولیه پارامترهای دستگاه: بعد از بررسی های ایمنی پارامترهای اولیه دستگاه بر اساس نوع ماده، مشخصات قالب، هندسه قطعه و دستورالعمل دستگاه تنظیم و کنترل میشوند. دمای قسمت های مختلف سیلندر، دمای قالب، سرعت و فشار تزریق، فشار نگهداری و زمان خنک کاری و دیگر پارامترهای مورد نیاز هم باید بررسی شوند.
2. بارگذاری مواد اولیه
بعد از آماده سازی دستگاه و اطمینان از ایمنی آن نوبت به آماده سازی و بارگذاری مواد اولیه میرسد. برای بارگذاری مواد اولیه، ابتدا ماده پلاستیکی باید بر اساس کاربرد قطعه، خواص مورد نیاز، شکل و ضخامت آن و همچنین مشخصات قالب انتخاب شود. سپس برخی مواد پلاستیکی مخصوصا مواد جاذب رطوبت پیش از ورود به دستگاه باید طبق دستورالعمل فنی ماده خشک شود.
چرا که وجود رطوبت میتواند هنگام ذوب باعث ایجاد حباب، رگه یا کاهش کیفیت ظاهری و فنی قطعه شود.در ادامه، مواد اولیه باید به مقدار مناسب و به صورت یکنواخت وارد قیف دستگاه شوند. برای این کار در خطوط تولیدی که کنترل دقیق مصرف اهمیت دارد، میتوان از سیستم های اندازه گیری و تغذیه مواد برای کنترل مقدار ورودی استفاده کرد.
3. تنظیم پارامترها از طریق پنل کنترل
بعد از بارگذاری مواد اولیه، اپراتور باید پارامترهای فرایند را از طریق پنل کنترل دستگاه تنظیم کند. این تنظیمات مستقیما بر نحوه پر شدن قالب، کیفیت ظاهری قطعه، وزن آن و زمان چرخه اثر میگذارد. مقدار مناسب هر پارامتر هم به نوع ماده، مشخصات قالب، هندسه قطعه و مدل دستگاه بستگی دارد.
دمای قسمت های مختلف سیلندر باید طوری تنظیم شود که ماده در مسیر حرکت به صورت یکنواخت ذوب و برای تزریق آماده شود. فشار تزریق نیروی لازم برای حرکت پلاستیک مذاب و پر شدن حفره قالب را فراهم میکند. پس از پر شدن قالب فشار نگهداری برای جبران جمع شدگی ماده در زمان خنک شدن اعمال میشود.
فشار بیش از حد یا کمتر از نیاز میتواند به ایجاد عیوبی مثل پلیسه، تغییر وزن یا ابعاد و ناقص ماندن قطعه منجر شود. سرعت چرخش اسکرو روی نحوه انتقال اختلاط و آماده سازی ماده برای چرخه بعدی تاثیر دارد. زمان هر مرحله نیز باید به اندازه ای باشد که قطعه بدون تغییر شکل و عیب از قالب خارج شود و کاهش بیش از حد زمان چرخه میتواند کیفیت قطعه را تحت تاثیر قرار دهد، در حالی که زمان اضافی نیز باعث افزایش زمان تولید میشود.
4. اجرای چرخه تولید و کنترل کیفیت
بعد از تنظیم اولیه دستگاه و تولید قطعات آزمایشی، کار اپراتور تمام نمیشود. در چرخه های متوالی باید عملکرد دستگاه و کیفیت قطعات به طور مستمر بررسی شود تا هرگونه تغییر در شرایط فرایند پیش از آنکه باعث تولید تعداد زیادی قطعه معیوب شود شناسایی و اصلاح شود.
1. کنترل دستگاه در چرخه های متوالی
اپراتور باید زمان تولید وضعیت دستگاه را در چرخه های مختلف زیر نظر داشته باشد و تغییرات غیر عادی در دما، فشار، سرعت تزریق، زمان چرخه یا عملکرد سیستم های دستگاه را بررسی کند. تکرارپذیری چرخه ها اهمیت زیادی دارد.
2. بازرسی نمونه های قطعات
در فواصل مشخص، تعدادی از قطعات تولید شده باید از نظر ابعاد، وزن، شکل ظاهری و عیوب سطحی بررسی شوند. وجود سوختگی، حباب، خطوط جوش، فرورفتگی، تاب برداشتگی یا ناقص بودن قطعه میتواند نشانه تغییر در شرایط فرایند یا وجود مشکل در قالب و مواد باشد.
3. ثبت و پیگیری پارامترهای غیر عادی
اگر در حین تولید پارامتری از محدوده معمول خود خارج شده یا کیفیت قطعه تغییر کند، نباید صرفا با اصلاح سریع تنظیمات از کنار آن عبور کرد. مقدار پارامتر، زمان بروز مشکل و وضعیت قطعات تولید شده باید ثبت و علت تغییر بررسی شود. این کار کمک میکند که مشکل دوباره تکرار نشود و از ادامه تولید قطعات معیوب جلوگیری شود.
مزایا و معایب دستگاه تزریق پلاستیک
حالا که با نحوه عملکرد دستگاه آشنا شدید، بد نیست بررسی کنیم این روش در چه شرایطی انتخاب مناسبی است. شناخت مزایا و محدودیت ها کمک میکند مشخص شود آیا تزریق پلاستیک با نیازهای تولید یک قطعه و حجم کاری و مورد نظر هماهنگ است یا خیر!
| مزایای دستگاه تزریق پلاستیک | معایب دستگاه تزریق پلاستیک |
| دقت بالا در صورت تنظیم درست دستگاه و قالب و امکان تولید قطعات با ابعاد و شکل یکنواخت | هزینه اولیه قالب، طراحی و ساخت قالب قابل توجه است، مخصوصا برای قطعات پیچیده |
| امکان تولید قطعات پیچیده با هندسه، جزئیات و فرم های متنوع و قالب گیری تزریقی | راه اندازی اولیه زمان بر است و آماده سازی قالب، تنظیم پارامترها و رسیدن به شرایط پایدار تولید ممکن است به زمان و چند چرخه آزمایشی نیاز داشته باشد. |
| مناسب برای حجم تولید بالا؛ بعد از تنظیم درست فرایند، تکرار چرخه ها امکان تولید تعداد زیادی قطعه با شرایط نسبتا ثابت را فراهم میکند. |
کلام آخر
کار با دستگاه تزریق پلاستیک فقط به شناخت اجزای ماشین محدود نمیشودریال اپراتور باید مراحل تزریق پلاستیک را از جمله آماده سازی مواد، بررسی ایمنی، نصب و کنترل قالب، تنظیم پارامترها، اجزای چرخه تزریق و کنترل کیفیت قطعات به درستی بشناسد. نحوه کار با دستگاه تزریق پلاستیک زمانی به نتیجه مطلوب میرسد که تنظیمات با نوع ماده، قالب و قطعه انجام شود و عملکرد دستگاه در طول تولید به طور مستمر تحت نظر باشد. رعایت اصول ایمنی و ثبت تنظیمات موفق نیز با کاهش خطا و جلوگیری از تولید قطعات معیوب کمک میکند.
سوالات متداول
- دستگاه تزریق پلاستیک چگونه کار میکند؟
نحوه کار با دستگاه تزریق پلاستیک بر پایه یک چرخه مشخصی انجام میشود که از آماده سازی و ذوب مواد شروع شده و با خنک شدن و خروج قطعه از قالب به پایان میرسد.
- اجزای دستگاه تزریق پلاستیک کدامند؟
هر قسمت از دستگاه وظیفه مشخصی در آماده سازی مواد، تزریق مذاب، بسته نگه داشتن قالب و شکل گیری قطعه دارد.
- تفاوت دستگاه تزریق هیدرولیک و الکتریکی چیست؟
هیدرولیکی از مدار و پمپ هیدرولیک برای تامین نیرو استفاده میکند در حالی که دستگاه الکتریکی از موتورهای الکتریکی و سرور و موتورها بهره میگیرند و کنترل دقیق هر حرکت سرعت و موقعیت اجزا را فراهم میکند.
- برای کار با دستگاه تزریق پلاستیک چه نکات ایمنی باید رعایت شود؟
قبل از شروع کار عملکرد دکمه های توقف اضطراری، حفاظ ها و اینترلاک های ایمنی بررسی شوند. دستگاه نباید در شرایطی کار کند که حفاظ باز است یا سیستم ایمنی آن به درستی عمل نمیکند.
- اصلی دستگاه تزریق پلاستیک نسبت به سایر روش های تولید قطعات پلاستیکی چیست؟
مناسب برای حجم تولید بالا، بعداز تنظیم درست فرایند، تکرار چرخه ها امکان تولید تعداد زیادی قطعه با شرایط نسبتا ثابت